T-MOTOR 发布了一段 46 秒的工厂影片,跟拍其无人机电机产线从机加工金属件到装配完成的动力总成。影片没有旁白,也没有任何电机按型号点名。这段剪辑由多个工位拼接而成 —— 一排 CNC 加工中心、一个向定子上铺设铜线的绕线头、在一块 ESC 板卡拼板上印刷锡膏、一台沿输送带作业的机器人压机 —— 它的论点完全由镜头所呈现的内容承载:一台成品无人机电机背后的工序,发生在制造商自有工厂内的自动化设备上。
本文还原影片中可见的六个工位,并解释每一个工位在成品中固化了什么。这里没有任何内容超出画面本身所展示的范围而归因于视频。
短片展示了什么
影片于 2026 年 10 月 23 日发布在 T-MOTOR FOR UAV DRONE 官方频道,片长 46 秒,标题为 “Amazing! Inside a Drone Motor Factory — How They Automated Their Production Line”(惊艳!走进无人机电机工厂——他们如何实现产线自动化)。开场是一只电机钟形壳在检测灯光下旋转,随后经过一场围在会议桌旁的工程评审和一个显示圆形电机图纸的 CAD 工位,然后落在生产车间:一排 CNC 加工中心、一个旋转压装工位、一台向定子槽内绕入铜线的绕线机、透过钢网在一块 ESC 板卡拼板上印刷锡膏、贴装完成的板卡拼板在测试探针下受检,以及一个沿输送线压装部件的机器人工位。
四条短字幕贯穿全片 —— 工业无人机动力的稳定品质来自自动化精密制造,以及制造商自有工厂的实力不言自明。没有一条字幕带有数字,也没有任何型号按名出现:仔细读来,这部影片是一份工艺陈述,而非规格来源,是一家制造商在展示其无人机电机制造的一致性来自何处。
原始视频
来源:T-MOTOR FOR UAV DRONE YouTube 频道
视频: 惊艳!走进无人机电机工厂——他们如何实现产线自动化
无人机电机产线上的六个工位
影片中的画面可以拆分为六个工位。它们合起来覆盖了一套动力总成的两半 —— 电机本身与驱动它的 ESC —— 而每个工位之所以存在,是因为成品的一项属性在那里被决定,是在 BLDC 电机生产线上被决定,而不是在事后的工作台上。
加工钟形壳、轮毂与轴座
影片中视野最广的镜头是一排 CNC 加工中心,稍后出现的是一次单独的铣削作业,在切削液下加工一个铝件。外转子的旋转总成 —— 承载磁钢的钟形壳与承载轴的轮毂 —— 正是跳动量被设定的地方。如果轴承座与磁钢安装面不与旋转轴线同心,气隙就会随转子转动而变化,下游任何调整都无法挽回。在自动化设备上、以可重复的装夹方式加工这些特征,才能把台与台之间的差异压到足够小,让产线的其余部分能够围绕它建立。
定子绕线
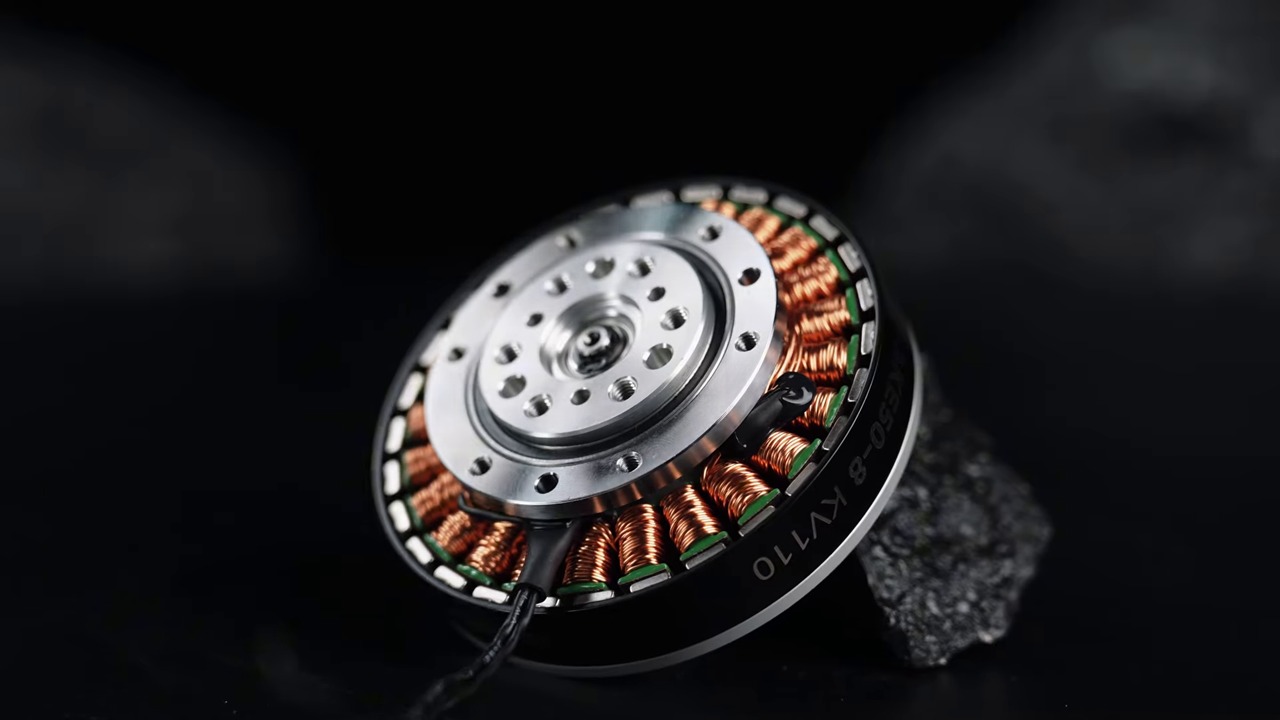
影片中最清晰的特写是一个绕线头向定子中铺设铜线。在无人机电机产线上,绕线是这样一个工位:只要工艺漂移,同一型号的两台电机就会在这里分道扬镳 —— 匝数决定 KV,线张力与排线顺序决定绕组电阻与热量分布,而一根划伤或交叉的导线是潜伏的失效,而不是可见的失效。自动化这道工序并不改变物理规律,但它消除了手工绕线在一个班次内引入的人与人之间的差异,而这正是影片字幕所反对的那种离散。
转子组装与磁钢粘接
靠后的画面展示了一条输送线上方的机械臂与压机。在外转子电机中,磁钢环就是在这里被装入钟形壳:胶层厚度、磁钢间距与固化条件决定齿槽转矩,而一个不平衡的转子留下的振动,要由轴承与机架共同承担。影片展示的是自动化本身;胶粘剂与公差属于各型号的技术文档,而不属于一段 46 秒的短片。
ESC 板卡的 SMT 贴片
两个画面属于电子部分:透过钢网向一块 ESC 板卡拼板印刷锡膏,以及同一块拼板稍后完成贴装并进入测试。ESC 是动力总成的一半,而锡膏印刷是决定后续大部分结果的工位 —— 一块拼板上的锡膏量一致性,是让回流焊、检测与测试对板上每一块板都意味着同一件事的前提。一条 BLDC 电机生产线的两半出现在同一部影片中,这与 T-MOTOR 公布其产品线的方式一致:作为完整的动力总成,而不是单独的电机。
压装与自动化装配
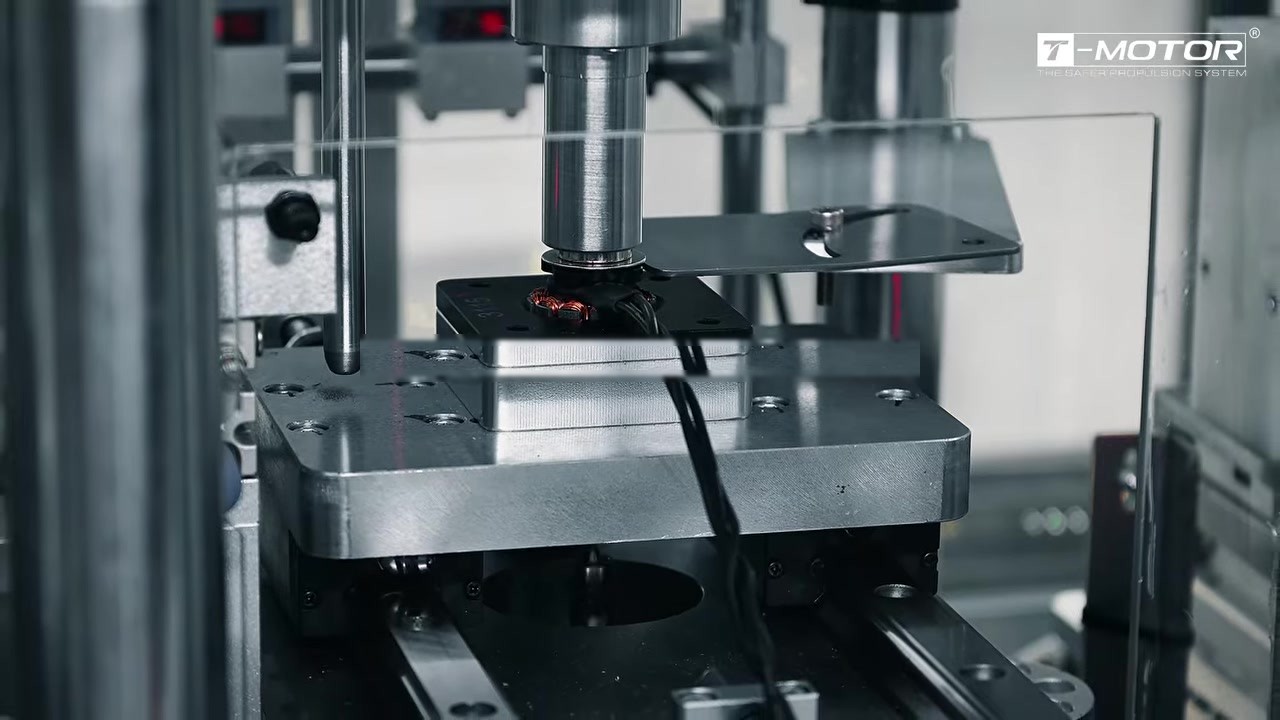
一张旋转分度台把轴压入就位部件,工位标牌标出了压轴工序,机器人工位则以产线规模重复着同一模式。过盈配合 —— 轴入轮毂、轴承入座 —— 对压力、对中与表面状态敏感,也正是这样一类工序:自动化能将其保持稳定,而手动压机会随疲劳漂移。影片给了这个工位持续的镜头时间,这与一部以可重复性为主题的短片相称。
检测与工程评审
影片的叙事也框在了生产车间之外:开场是环形灯下的一只钟形壳,中段是围在白板旁的工程评审与一个显示电机图纸的 CAD 工位。检测画面是此前各工位汇入的关口;评审画面则是把测试信息反馈回设计的闭环。两者都不承载可测量的内容,但都属于一部关于无人机电机制造工艺如何保持受控的影片。
逐工位解读
按顺序读来,这六个工位就是无人机电机制造的一个工作定义:金属被切削,铜线被绕制,转子被装配,电子部分被印刷与压装,而每一台产品都经过同一道关口。下表把影片中可见的每个工位映射到它所控制的属性。
| 工位 | 画面展示的内容 | 它在成品中固化了什么 | 为什么它在批量规模上重要 |
|---|---|---|---|
| CNC 机加工 | 一排加工中心;切削液下的铣削 (0:16, 0:38) | 轴承座与磁钢面的同心度;跳动量 | 气隙与振动特性在各台之间重复 |
| 定子绕线 | 绕线头向定子铺设铜线 (0:24) | 匝数、线张力、排线顺序 | KV 离散与绕组电阻保持在规格之内 |
| 转子装配 | 输送线上的机械臂与压机 (0:41) | 胶层、磁钢间距、转子平衡 | 齿槽与振动不在台与台之间漂移 |
| ESC SMT | 锡膏印刷;贴装完成的拼板在探针下 (0:28, 0:34) | 锡膏量一致性、焊点质量 | 拼板上的每一块板按同一基准测试 |
| 压装装配 | 旋转分度压装工位 (0:18) | 过盈配合的压力与对中 | 轴与轴承配合一次到位,无需返工 |
| 检测与评审 | 环形灯下的钟形壳;会议与 CAD 画面 (0:01, 0:08) | 验收关口;设计反馈闭环 | 缺陷在厂内被截获;工艺在源头被纠正 |
时间戳对应已发布的短片;描述仅限于画面所展示的内容。影片未公布任何工位的公差、测试数据或产能数字。
视频中陈述的内容
官方说明把两条陈述归于 T-MOTOR:其一,这次参观发生在 T-MOTOR 工厂内部,一条自动化生产线正在运转;其二,T-MOTOR 为商用无人机构建完整的动力总成,为多旋翼、固定翼与 VTOL 平台提供广泛的推力选择。两者在此均按制造商自己的陈述引用。影片本身是一次工艺展示;用于为机体定尺寸的数字,仍以各型号的规格页面为来源。
为什么无人机电机制造的一致性在批量项目中重要
单台电机按它自己的测量结果被评判。一个机队则按各台电机之间的离散被评判,而在无人机电机制造中,这份离散是在产线上被设定的,而不是在测试台上。由此引出两项属性。第一,在各台之间可重复的推力与电流消耗,让飞控只需整定一次,便可在整个机队中被信任 —— 一台在相同指令下比同伴明显多消耗电流的电机,发热不同,老化也不同。第二,可重复的转子平衡让振动保持在传感器与结构设计所针对的包络之内,这在相机云台与巡检载荷上是一项性能上限,而不是舒适度问题。
对采购而言,这样一部影片的实际读法很直接。它是制造商自有自动化无人机电机产线的证据,支撑了对批次一致性 —— 同一份规格适用于每一台产品 —— 的预期。ToBMS 产品记录中保存的各型号数值补全了这幅图景,把这里展示的工艺与每架飞机定尺寸所围绕的数字配对在一起。
常见问题
T-MOTOR 工厂内部的无人机电机制造是什么样的?
已发布的短片展示了六个工位:钟形壳与轮毂的 CNC 机加工、自动化定子绕线、转子与磁钢装配、ESC 板卡的锡膏印刷与测试、旋转台上的压装装配,以及带工程评审闭环的检测。片长 46 秒,没有旁白。
视频公布了任何规格吗?
没有。影片及其说明陈述了产线是自动化的、T-MOTOR 为商用无人机构建完整的动力总成,但其中没有公差、测试数据、产能数字或型号名称。定尺寸的决策应基于各型号的规格页面。
T-MOTOR 的动力总成覆盖哪些平台?
按制造商自己的描述,在这条产线上构建的动力总成覆盖多旋翼、固定翼与 VTOL 平台,并在各产品线内提供广泛的推力选择。
为什么绕线一致性如此重要?
匝数、线张力与排线顺序决定 KV、绕组电阻与热量分布 —— 即一套动力总成定尺寸所围绕的数字。一个机队内电机之间的差异,会表现为相同指令下电流消耗与温度的离散,这正是影片中绕线工位被自动化的原因。
在 ToBMS 上了解
- 浏览无人机电机类目 →
- 浏览 FPV 航模电机类目 →
- 重载无人机用电机:T-Motor 三种方案,2.85 kg 至 101 kg 推力 →
- 在 ToBMS 上查看 T-Motor 制造商档案 →
- 视频栏目中的更多制造商影片 →
关于 T-Motor
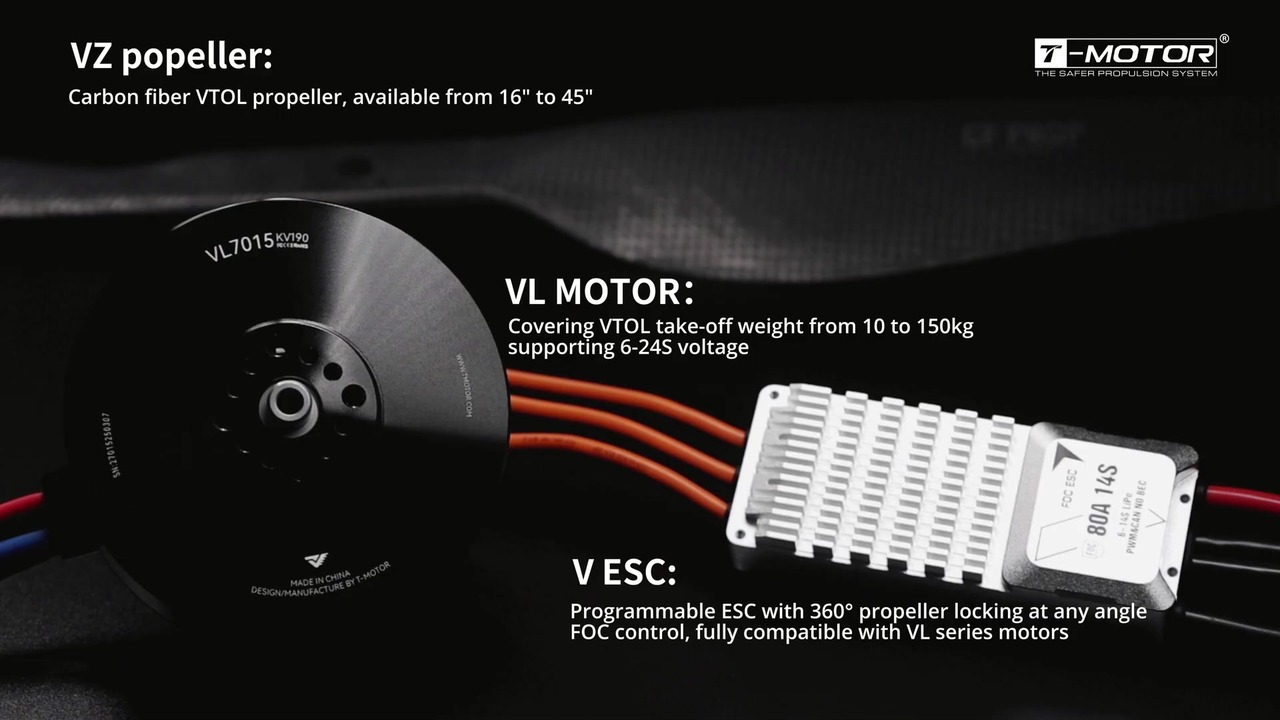
T-Motor 为无人飞行器开发无刷电机、ESC 与螺旋桨,产品线覆盖多旋翼、固定翼与 VTOL 平台,并公布电机、ESC 与螺旋桨的配套套装,而不是单独的电机。本文所涉及的影片是对 T-MOTOR 工厂车间与产线规模无人机电机制造的一次巡览,而不是一次产品演示 —— 它是承载规格的系列页面的对应面。
结语
一段 46 秒的剪辑不是规格来源,它也不试图成为规格来源。它所记录的是 T-MOTOR 无人机电机制造的可重复性来自何处:六个工位 —— 机加工、绕线、转子装配、ESC 电子、压装与检测 —— 作为一条自动化 BLDC 电机生产线在制造商自有工厂内运行。为机体定尺寸的数字留在它们所属的地方,即各型号页面;影片则是这样一个论点:这些数字可以预期在整个批次中成立,而这正是任何采购决策中较安静的那一半。